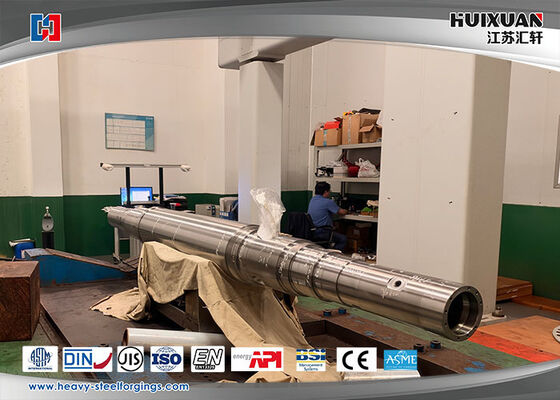
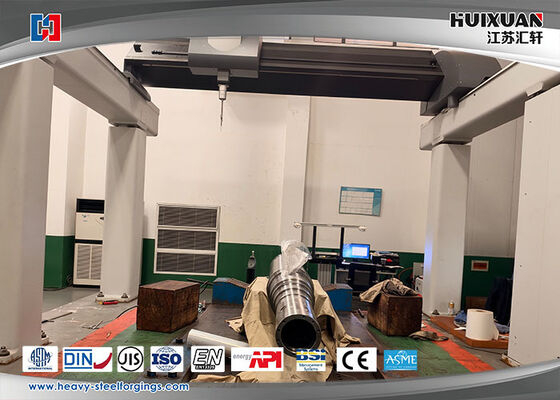
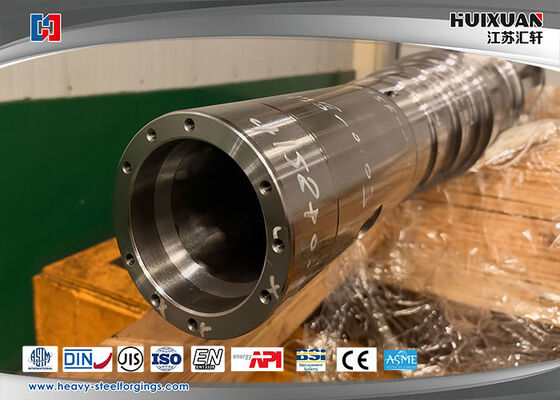
鍛造モーターシャフトメーカー | カスタムモーターシャフト鍛造&精密機械加工
鍛造モーターシャフト
産業用途向け高強度鍛造モーターシャフト
当社の鍛造モーターシャフトは、強度、寸法精度、長期信頼性が不可欠な産業用モーター、動力伝達装置、発電機、ポンプ、コンプレッサー、その他のヘビーデューティ回転機械向けに設計されています。
厳格な鍛造、熱処理、機械加工、検査プロセスを経て製造された当社のモーターシャフトは、高トルク、連続回転、機械的負荷、過酷な運転条件に耐えるように設計されています。
プロの鍛造メーカーとして、JIANGSU HUI XUAN NEW ENERGY EQUIPMENT CO., LTD.は、鍛造ブランクから精密機械加工されたシャフトまでの製造プロセス全体に注力しています。
主な製品の特徴
1. 鍛造構造
鍛造は、荷重支持シャフト部品の効果的な製造ルートを提供します。シャフトのサイズ、形状、材料、生産要件に応じて、適切な鍛造方法を選択し、必要な形状と材料特性を実現できます。
鍛造プロセスは、安定した内部構造と信頼性の高い機械的性能を得るために慎重に制御されます。
2. 精密機械加工
鍛造と熱処理の後、シャフトはエンジニアリング図面に従って精密機械加工されます。
典型的な機械加工操作には以下が含まれます:
-
CNC旋盤加工
-
荒加工および仕上げ加工
-
フライス加工
-
穴あけ加工
-
キー溝加工
-
ねじ加工
-
ボーリング加工
-
研削加工
-
その他のカスタム機械加工操作
軸受ジャーナル、ショルダー、取り付け面、シャフト端などの重要な領域は、指定された寸法および幾何公差に従って精密機械加工できます。
3. 管理された熱処理
熱処理は鍛造モーターシャフト製造の重要な部分です。必要な機械的特性は、材料グレード、シャフト形状、運転条件に依存します。
仕様に応じて、利用可能な熱処理ルートには以下が含まれる場合があります:
-
正規化
-
焼なまし
-
焼き入れ焼き戻し
-
応力除去
-
誘導硬化
-
その他の指定された熱処理プロセス
適切なプロセスは、単一の標準プロセスをすべてのシャフトに使用するのではなく、材料仕様と最終用途に従って決定されます。
4. 材料管理
モーターシャフトは、技術要件に応じて、さまざまなグレードの炭素鋼、合金鋼、またはステンレス鋼から製造できます。
シャフト用途で一般的に選択される材料には以下が含まれる場合があります:
-
炭素鋼
-
中炭素鋼
-
合金鋼
-
ステンレス鋼
-
カスタム材料グレード
材料選択は、強度、靭性、耐摩耗性、耐食性、および運転環境の要件に合わせて調整できます。
化学組成と機械的特性は、適用される材料規格およびプロジェクト要件に従って検証できます。
品質管理
モーターシャフトの場合、寸法精度だけでは十分ではありません。シャフトの性能は、直角度、同心度、振れ、表面状態、硬度、および重要な機械加工機能間の関係にも依存します。
当社の品質管理プロセスには以下が含まれる場合があります:
-
原材料検査
-
化学組成検証
-
鍛造プロセス管理
-
熱処理管理
-
硬度試験
-
寸法検査
-
表面検査
-
必要に応じた超音波探傷試験
-
指定された場合の磁粉探傷試験
-
最終機械加工検査
-
材料および検査書類
このプロセスは、鍛造ブランクから完成したモーターシャフトまでの一貫性を維持するのに役立ちます。
カスタム鍛造モーターシャフト
当社は、顧客の図面、技術仕様、材料要件、および用途条件に従ってモーターシャフトを製造します。
カスタム機能には以下が含まれる場合があります:
-
段付きシャフト設計
-
大径シャフト
-
長尺シャフト
-
フランジ付きシャフト
-
キー溝
-
スプライン
-
ねじ部
-
精密軸受ジャーナル
-
特殊取り付け部
-
カスタムシャフト端
複雑なシャフト部品の場合、当社のエンジニアリングチームは、完成寸法と鍛造ブランク、機械加工代、熱処理、基準点の選択、および最終機械加工要件の関係を評価します。
製造プロセス
典型的な製造ルートは次のとおりです:
材料選択 → 切断 → 加熱 → 鍛造 → 熱処理 → 荒加工 → 精密機械加工 → 検査 → 表面保護 → 梱包
正確なプロセスは、材料、シャフト寸法、形状、公差、熱処理要件、および検査仕様に従って調整されます。
鍛造シャフトは、必要な寸法精度と表面仕上げを実現するために、熱処理後に最終機械加工が必要になることがよくあります。
用途
鍛造モーターシャフトは以下に使用できます:
-
産業用電動モーター
-
発電機
-
動力伝達システム
-
ポンプ
-
コンプレッサー
-
鉱山機械
-
重機
-
エネルギー機器
-
船舶機器
-
ギア駆動機械
-
カスタム回転機器
当社の鍛造モーターシャフトを選ぶ理由
鍛造能力
当社は鍛造部品に注力しており、完成したシャフト設計に従って鍛造ルートを開発できます。
精密機械加工
当社は鍛造と機械加工能力を組み合わせて、複数のサプライヤーの必要性を減らし、より良いプロセス調整を維持します。
品質管理
材料、鍛造、熱処理、機械加工、最終検査は、製造プロセス全体で管理できます。
コスト管理
製造ルートは、材料利用率、機械加工代、生産量、および加工要件を中心に最適化され、品質と製造コストの間に実用的なバランスを実現します。
OEM製造
当社は、図面、仕様、技術要件に従って製造されたカスタムモーターシャフトをサポートします。
カスタム鍛造モーターシャフトを入手する
信頼できる鍛造モーターシャフトメーカーをお探しの場合、シャフトの図面、材料仕様、寸法、熱処理要件、公差、および必要な数量をお送りください。
当社のエンジニアリングチームが設計をレビューし、お客様の用途に適した鍛造+熱処理+精密機械加工の製造ルートを推奨できます。
製品参照:
| 材料 |
50Mn,DG20Mn,25Cr2Ni4MoV,34CrNiMo6 |
|
最大重量
|
50T |
| 用途 |
主電動機と減速機の間、主電動機とギアシートの間、主電動機とユニバーサルスピンドルの間の接続シャフト
|
|
溶解プロセス
|
EF+LF+VD |
|
生産プロセス
|
鍛造+熱処理+荒加工+仕上げ加工
|
|
鍛造比
|
≥3.5
|
|
適用規格
|
ASTM,ASME,DIN,JIS,ISO,BS,API,EN |
|
実施規格
|
JB/GB/EN/DIN/JIS/ASME/ASTM/ISO |
|
認証機関
|
ABS,DNV,BV,GL,KR,CCS,LR,NK,RINA,RS. |
|
納期
|
荒加工(N+T);仕上げ加工(Q+T)
|
|
試験機
|
分光光度計、UT装置、引張・圧縮試験機、金属顕微鏡、外側マイクロメータ、内径マイクロメータ、硬度試験機
|
|
サービス
|
当社のサービスには、鍛造、加工、熱処理、仕上げ加工、梱包、国内物流、通関、海上輸送が含まれます。お客様の要件を最優先事項とし、製品の品質に注意を払っています。
|
プロセス手順:
鍛造プロセスフロー品質管理:
- 原材料鋼塊の倉庫入り(化学成分検査)
- 切断→加熱(炉温試験)
- 鍛造後の熱処理(炉温試験)炉からの取り出し(ブランク検査)
- 機械加工→検査(UT、MT、目視寸法、硬度)
- QT→検査(UT、機械的性質、硬度、結晶粒度)
- 仕上げ加工→検査(寸法)
- 梱包とマーキング(鋼印、マーク)→保管出荷
カスタム特性
|
材料要素
|
C |
Si |
Mn |
P |
S |
Cr |
Ni |
Mo |
V |
| 50Mn |
0.48-0.56 |
0.17-0.37 |
0.70-1.00 |
≤0.035 |
≤0.035 |
≤0.25 |
≤0.30 |
-- |
- |
| DG20Mn |
0.17-0.24 |
0.17-0.34 |
0.70-1.00 |
≤0.035 |
≤0.035 |
≤0.25 |
≤0.25 |
-- |
|
| 25Cr2Ni4MoV |
≤0.25 |
≤0.23 |
≤0.53 |
≤0.006 |
≤0.004 |
≥1.62 |
≥3.75 |
≥0.33 |
≥0.09 |
| 34CrNiMo6 |
0.30-0.38 |
≤0.040 |
0.50-0.80 |
≤0.035 |
≤0.035 |
1.30-1.70 |
1.30-1.70 |
0.15-0.30 |
|
|
機械的性質
|
径(mm)
|
TS/Rm(Mpa)
|
YS/Rp0.2(Mpa)
|
EL/A5(%)
|
RA/Z(%)
|
ノッチタイプ
|
衝撃エネルギー
|
HBW
|
| 50Mn |
Ø25 |
≥645 |
≥390 |
≥13 |
≥40 |
V |
≥31 |
≤255HBS |
| DG20Mn |
Ø25 |
≥450 |
≥275 |
≥24 |
≥50 |
|
|
|
| 34CrNiMo6 |
Ø15 |
750-900 |
450-600 |
≥13 |
≥55 |
V |
-40℃≥20 |
≤269HBS |
取引条件
| MOQ |
1PC |
| 納期 |
30-60日 |
| 梱包 |
合板パレット、スチールフレーム |
| 納期 |
FOB;CIF;CFR;DDU; |
| 支払い条件 |
T/T,LC |
| 輸送タイプ |
海上、航空
|
利点
- 高精度寸法公差;
- 優れた機械的特性;
- 顧客の要件に基づいた異なる寸法の製造;
- 高度な製造設備と検査装置;
- 優れた技術的個性;
- 生産プロセスを厳密に管理;
- 梱包保護に注意;
- 品質フルサービス。


 メッセージは20〜3,000文字にする必要があります。