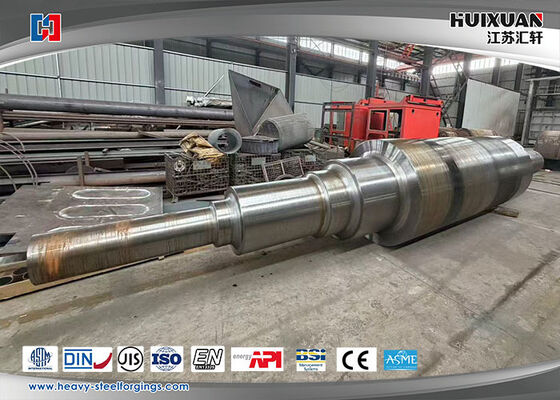
モーターシャフトおよび優れた耐荷重性とトルク伝達能力を備えたヘビースチールシャフト用のヘビースチール鍛造品
製品:
モーターシャフトとは?
モーターシャフト(ローターシャフトまたはアーマチュアシャフトとも呼ばれる)は、電気モーターの中心的な機械部品です。モーターによって生成されたトルクを駆動機械または負荷に伝達する回転要素です。シャフトは、モーター内部で機械的エネルギーに変換された電気エネルギーと外部アプリケーションとの間の重要なリンクです。
主な機能
トルク伝達:モーターのローターからカップリング、プーリー、ギア、またはその他の接続デバイスに回転力を伝達します。
回転アセンブリのサポート:ローターコア(積層鉄心)、巻線(AC誘導モーターの場合)、または永久磁石(PMモーターの場合)、場合によってはファンが取り付けられる構造を提供します。
エアギャップの維持:精密な機械加工とアライメントにより、ローターとステーター間の一定かつ最小限のエアギャップが保証され、モーターの効率と性能に不可欠です。
ベアリングの取り付け:シャフトのセクション(ジャーナル)は、ベアリングを収容するために精密に機械加工されており、スムーズな回転を可能にし、ラジアル/アキシャル荷重をサポートします。
主な設計特性と材料
材料:通常、高強度低炭素鋼(例:AISI 1045)または合金鋼で作られています。ステンレス鋼またはその他の材料は、腐食性環境に使用されます。材料は、表面硬度とコア靭性のために熱処理されます。
機械加工:主要な場所での直径、直線度、表面仕上げに対して、厳しい公差で精密に機械加工されます。
主な特徴:
ベアリングジャーナル:ベアリングが圧入される、滑らかで正確なサイズのセクション。
シャフトエクステンション:負荷に接続される突き出た端。キー溝(ウッドラフキーまたはスクエアキー用)と保持ボルト用のねじ穴が設けられていることがよくあります。
ロータースタックマウント:積層されたローターコアがスタックされるセクション。回転を防ぐためのスロットまたはセレーションが設けられている場合があります。
シャフトエンド:エンコーダー、レゾルバー、または冷却ファン用に機械加工される場合があります。
一般的なタイプと構成
標準キー付きシャフト:トルク伝達に平行キーを使用する最も一般的なタイプ。
キーレス(テーパーまたはクランプ)シャフト:テーパーブッシングとロッキング機構を使用して摩擦グリップを実現し、取り付け/取り外しを容易にし、バックラッシュゼロの接続を可能にします。
丸シャフト:摩擦ベースのアタッチメントまたはセットスクリュー(トルク容量が低い)とよく使用される滑らかなシャフト。
スプラインシャフト:高トルク伝達および軸方向の動きを必要とする用途向けの軸方向の溝(スプライン)を備えています。
中空シャフト:別のシャフト、ケーブル、またはツールが中央を通過できるようにし、一部のポンプやダイレクトドライブアプリケーションで一般的です。
ダブルエクステンションシャフト:モーターの両端にシャフトエクステンションがあり、ファンまたは第2のデバイスの取り付けによく使用されます。
重要な考慮事項
耐荷重能力:シャフトは、モーターの定格トルク、過負荷(プーリー誘発)ラジアル荷重、およびアキシャル(スラスト)荷重を過度のたわみなしに耐えるように設計する必要があります。
クリティカルスピード:シャフトが共振に入る回転速度。深刻な振動と故障を防ぐために、運転速度はこの速度よりも安全に低く保つ必要があります。
ランアウトとTIR:全指示器ランアウト(TIR)は、シャフトのウォブルまたは完全な回転からのずれを測定します。スムーズな操作と長いベアリング寿命には、低いランアウトが不可欠です。
シャフト接地:VFD駆動モーターでは、シャフトを介した電気放電(ベアリング電流)によるベアリングの損傷を防ぐために、接地ブラシまたはリングが使用されることがあります。
故障モード
せん断破壊:過剰なトルクによるもので、キー溝で発生することがよくあります。
曲げ/疲労破壊:過剰なラジアル荷重またはミスアライメントによるもの。
ベアリングシートの摩耗:ベアリングの緩みと故障につながります。
腐食:過酷な環境下でのもの。
要約すると、モーターシャフトは、電気モーターの信頼性の高い機械的出力を保証する、基本的で精密に設計されたコンポーネントです。その設計は、モーターの電気的性能とアプリケーションの機械的要求に密接に一致しています。
製品参照:
| 材料 |
50Mn,DG20Mn,25Cr2Ni4MoV,34CrNiMo6 |
|
最大重量
|
50T |
| 用途 |
主モーターと減速機、主モーターとギアシート、主モーターとユニバーサルスピンドルの間の接続シャフト
|
|
溶解プロセス
|
EF+LF+VD |
|
生産プロセス
|
鍛造+熱処理+粗加工+仕上げ加工
|
|
鍛造比
|
≥3.5
|
|
適用規格
|
ASTM,ASME,DIN,JIS,ISO,BS,API,EN |
|
実施規格
|
JB/GB/EN/DIN/JIS/ASME/ASTM/ISO |
|
認証機関
|
ABS,DNV,BV,GL,KR,CCS,LR,NK,RINA,RS. |
|
納期
|
粗加工(N+T);仕上げ加工(Q+T)
|
|
試験機
|
分光光度計、UT装置、引張・圧縮試験機、金属顕微鏡、外側マイクロメーター、内径ダイヤルゲージ、硬度試験機
|
|
サービス
|
当社のサービスには、鍛造、加工、熱処理、仕上げ加工、梱包、国内物流、通関、海上輸送が含まれます。お客様の要件を最優先事項とし、製品の品質に注意を払っています。
|
プロセス手順:
鍛造プロセスフロー品質管理:
- 原材料鋼塊の倉庫への搬入(化学成分試験)
- 切断→加熱(炉温度試験)
- 鍛造後の熱処理(炉温度試験)炉からの取り出し(ブランク検査)
- 機械加工→検査(UT、MT、目視寸法、硬度)
- QT→検査(UT、機械的性質、硬度、結晶粒度)
- 仕上げ加工→検査(寸法)
- 梱包とマーキング(鋼印、マーク)→保管出荷
カスタムプロパティ
|
材料要素
|
C |
Si |
Mn |
P |
S |
Cr |
Ni |
Mo |
V |
| 50Mn |
0.48-0.56 |
0.17-0.37 |
0.70-1.00 |
≤0.035 |
≤0.035 |
≤0.25 |
≤0.30 |
-- |
- |
| DG20Mn |
0.17-0.24 |
0.17-0.34 |
0.70-1.00 |
≤0.035 |
≤0.035 |
≤0.25 |
≤0.25 |
-- |
|
| 25Cr2Ni4MoV |
≤0.25 |
≤0.23 |
≤0.53 |
≤0.006 |
≤0.004 |
≥1.62 |
≥3.75 |
≥0.33 |
≥0.09 |
| 34CrNiMo6 |
0.30-0.38 |
≤0.040 |
0.50-0.80 |
≤0.035 |
≤0.035 |
1.30-1.70 |
1.30-1.70 |
0.15-0.30 |
|
|
機械的性質
|
Dia.(mm)
|
TS/Rm(Mpa)
|
YS/Rp0.2(Mpa)
|
EL/A5(%)
|
RA/Z(%)
|
ノッチタイプ
|
衝撃エネルギー
|
HBW
|
| 50Mn |
Ø25 |
≥645 |
≥390 |
≥13 |
≥40 |
V |
≥31 |
≤255HBS |
| DG20Mn |
Ø25 |
≥450 |
≥275 |
≥24 |
≥50 |
|
|
|
| 34CrNiMo6 |
Ø15 |
750-900 |
450-600 |
≥13 |
≥55 |
V |
-40℃≥20 |
≤269HBS |
商業条項
| MOQ |
1PC |
| 納期 |
30-60日 |
| パッケージ |
合板パレット、スチールフレーム |
| 納期 |
FOB;CIF;CFR;DDU; |
| 支払い条件 |
T/T,LC |
| 輸送タイプ |
海上、空輸
|
利点
- 高精度寸法公差;
- 優れた機械的特性;
- 顧客の要件に基づいた異なる寸法の製造;
- 高度な製造設備と検査装置;
- 優れた技術的個性;
- 生産手順の厳格な管理;
- パッケージ保護への注意;
- 品質フルサービス。


 メッセージは20〜3,000文字にする必要があります。