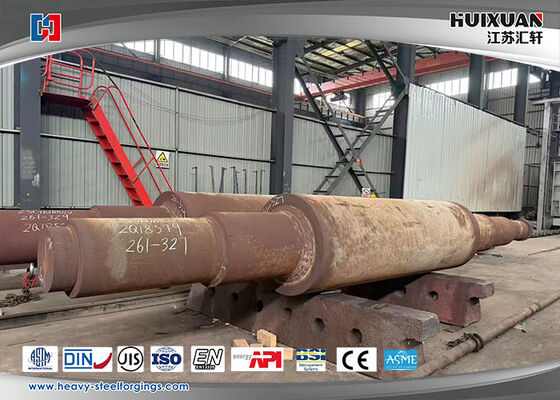
重鋼鍛造品 GB/ASTM/DIN 材料 重鋼軸,モーターローター
モーター ロター: 電動 モーター の 回転 の 心臓
固定ステータルと回転回転器です 唯一の回転部品としてモーターローターが電磁力を機械トルクに変換する精巧な設計のローターがなければ,モーターは信頼性や効率性を発揮できない.この記事では,ローターのカテゴリーについて説明します.,現実世界のアプリケーション,重要な材料,鍛造ベースの製造ワークフロー
主な種類と典型的な用途
ローターの設計は 異なる作業シナリオに合わせて作られています
リスの檻の回転器
これはACインダクションモーターで最も広く使用されているローターです.導電棒とショート・サーキット・エンド・リングは檻のような構造を形成します.ブラシやスリップ・リングを必要としません.低コストで堅牢な機械性能.
応用:産業用ポンプ,コンベアベルト,空気圧縮機,家庭用エアコン圧縮機,汎用工場モーター.
ローンのローター
隔離された多相巻きで装備され,スリップリングと炭素ブラシを通じて外部の回路に接続され,柔軟なトルクと速度調整が可能である.
適用: 大容量の重荷装備,例えば鉱山吊り,大型クレーン,ローリングミルの駆動装置.
常磁気回転器
固定磁石は磁場を発生させ,高エネルギー効率,小型の大きさ,高電力密度を実現する.ローター内には刺激電流が消費されない.
応用:新エネルギー自動車の駆動モーター,産業用サーボモーター,ロボット関節,高速吹風機,ドローン電源システム
モーターローターのコア材料
鋼はモーターローターの主要構造材料であり,高速回転,トルク伝送,遠心負荷抵抗の要求する機械的要件を満たしています.
炭素鋼と合金鋼:ローターシャフトおよび統合された重用ローターボディに使用される.鋼は高張力,優れた強度,優れた疲労耐性を備えています.重度の機械ショックや長時間高速運転に耐える高性能ローターでは,硬さと抗疲労性能をさらに改善するために,改造された合金鋼が選択されます.
主要な製造プロセス (鍛造型)
鍛造は高強度モーターローターにとって重要な形作プロセスであり,鋳造と比較して優れた機械性能を達成するために内部金属粒構造を改善する.
原材料の調製
固体鋼のビレットは,ローターの寸法要件に従って選択されます.加熱する前に表面欠陥は除去されます.
熱鍛造
鉄筋は適正な鍛造温度に加熱され,重力鍛造プレスで変形.鍛造作業では,粗質なローター空に組み換えられる.金属粒子は,ローターの力軸状に沿って流れます.鍛造された空白は高密度と優れた機械的強度を得て,重荷や高速な条件下で働くローターに適しています.
熱処理
鋳造後の熱処理は,冷却と硬化を含む.これは,鋼の硬さ,強度,および内部ストレスの状態を最適化し,後の使用中に変形または裂け目を避ける..
精密加工
鋳造されたローター空は,回転,掘削,磨削を経る.外径,軸のフィットメント寸法,端面の平らさは,厳格な許容基準に従って加工される.
ダイナミックバランス
これは欠かせない質のステップです.不均衡の質は,ISO 1940‐1バランス基準に従って,フライスまたは掘削によって除去されます.不均衡のバランスは,強い振動を引き起こすことがあります.運転中の騒音やベアリングの損傷.
最終検査
次元の測定,鍛造欠陥の非破壊試験,視覚検査は,次のモーター組み立ての前に行われます.
製品参照:
| 材料 |
50Mn,DG20Mn,25Cr2Ni4MoV,34CrNiMo6 |
|
最大重量
|
50T |
| 適用する |
メインモーターと減速機,メインモーターとギアシート,メインモーターとユニバーサル・スピンドルの接続軸
|
|
溶解プロセス
|
EF+LF+VD |
|
生産プロセス
|
鍛造+熱処理+粗工加工+仕上げ加工
|
|
鍛造比
|
≥35
|
|
適用される規格
|
ASTM,ASME,DIN,JIS,ISO,BS,API,EN |
|
実行基準
|
JB/GB/EN/DIN/JIS/ASME/ASTM/ISO |
|
認証機関
|
ABS,DNV,BV,GL,KR,CCS,LR,NK,RINA RS |
|
配達期間
|
粗末加工 (N+T);完成加工 (Q+T)
|
|
試験装置
|
スペクトログラフ,UT装置,張力およびコンパクトテストマシン,メタロスコープ,外側マイクロメートル,孔ダイヤル指標,硬度テストマシン
|
|
サービス
|
私たちのサービスには 鍛造,加工,熱処理,仕上げ加工,パッケージ,ローカルロジスティック,顧客清算,海上輸送が含まれていました顧客の要求を第一に商品の品質に注意を払う
|
処理手順:
鋳造プロセス流量品質管理
- 原材料の鋼の積分器は倉庫に入ります (化学物質の含有量をテストします)
- 切る→加熱 (炉温度の試験)
- 鍛造後の熱処理 (炉温度の試験) 炉を放出 (空白検査)
- 機械加工→検査 (UT,MT,視界直径,硬さ)
- QT→検査 (UT,機械特性,硬さ,粒の大きさ)
- 完成加工→ 検査 (寸法)
- 梱包とマーク (鋼のスタンプ,マーク) → 保存 送料
カスタムプロパティ
|
材料要素
|
C について |
そうだ |
ミニ |
P |
S |
C.C. |
ニ |
モー |
V |
| 50Mn |
0.48-0 だった56 |
0.17-0 だった37 |
0.70 - 100 |
≤0.035 |
≤0.035 |
≤0.25 |
≤0.30 |
- そうだ |
- |
| DG20Mn |
0.17-0 だった24 |
0.17-0 だった34 |
0.70 - 100 |
≤0.035 |
≤0.035 |
≤0.25 |
≤0.25 |
- そうだ |
|
| 25Cr2Ni4MoV |
≤0.25 |
≤0.23 |
≤0.53 |
≤0.006 |
≤0.004 |
≥162 |
≥375 |
≥0.33 |
≥0.09 |
| 34CrNiMo6 |
0.30-0 だった38 |
≤0.040 |
0.50-0 だった80 |
≤0.035 |
≤0.035 |
1.30 - 170 |
1.30 - 170 |
0.15-0 だった30 |
|
|
メカニカルプロパティ
|
ダイア.
|
TS/Rm ((Mpa)
|
YS/Rp0.2 ((Mpa)
|
EL/A5 (%)
|
RA/Z(%)
|
切り口の種類
|
衝撃エネルギー
|
HBW
|
| 50Mn |
Ø25 |
≥645 |
≥390 |
≥13 |
≥40 |
V |
≥31 |
≤255HBS |
| DG20Mn |
Ø25 |
≥450 |
≥275 |
≥24 |
≥50 |
|
|
|
| 34CrNiMo6 |
Ø15 |
750~900 |
450〜600 |
≥13 |
≥55 |
V |
-40°C≥20 |
≤269HBS |
貿易条項
| MOQ |
1PC |
| 配達時間 |
30~60 日 |
| パッケージ |
複合材パレット 鋼筋枠 |
| 配達期間 |
FOB;CIF;CFR;DDU |
| 支払条件 |
T/T,LC |
| 輸送の種類 |
海や空で
|
利点
- 高精度の寸法許容量
- 優れた機械性能
- 顧客の要求に基づいて異なる寸法を作ります
- 先進的な製造設備と検査装置
- 優秀な技術者
- 生産手順を厳格に管理する
- パッケージの保護に注意
- 品質のフルサービス


 メッセージは20〜3,000文字にする必要があります。